


Na cadeia de produção farmacêutica e biofarmacêutica, omáquina de enchimento a vácuo de seringa pré-cheiadesempenha um papel crítico na dosagem precisa de medicamentos líquidos em seringas e na sua fixação com rolhas de borracha. Ao integrar a tecnologia de vácuo, esse equipamento especializado combina dosagem e rolha em um processo unificado-, minimizando o contato com o ar e agilizando as operações da linha.
No entanto, uma máquina de envase a vácuo não é um gabinete isolado e independente. Para obter um processamento asséptico confiável, ele deve operar em estreita sinergia técnica com um ambiente de sala limpa controlado.
1. A Lógica Operacional do Enchimento a Vácuo e Dependências Ambientais
Durante o processamento de seringas pré-cheias, os barris estéreis entram na zona de enchimento após lavagem e despirogenação. Bombas cerâmicas ou peristálticas de alta-precisão entregam o produto líquido aos barris. As seringas cheias movem-se então diretamente para uma câmara de vácuo para inserção da rolha.
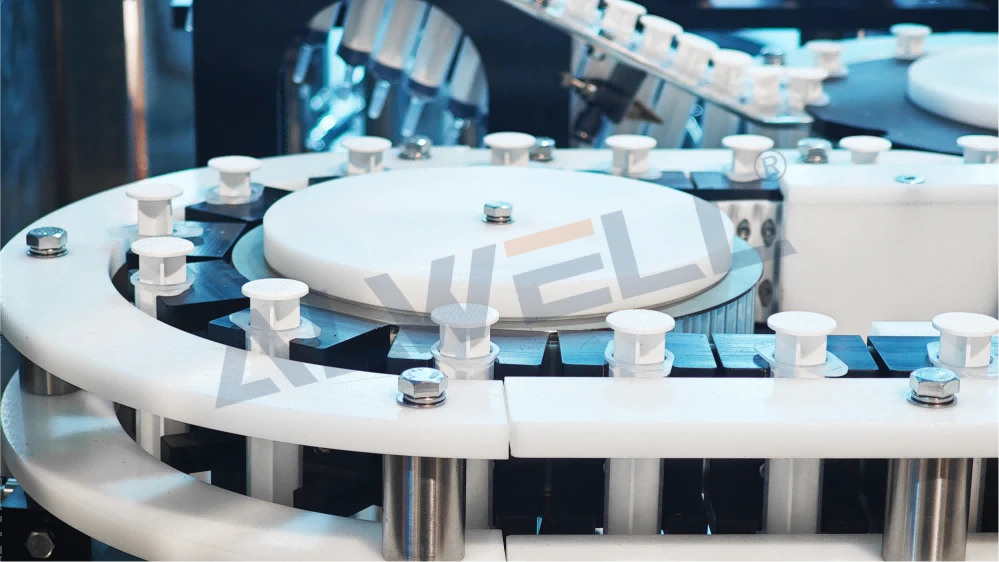
Dentro da câmara selada, o sistema cria vácuo para evacuar o ar acima da coluna de líquido antes de pressionar a tampa no lugar. Esse mecanismo simultâneo de desgaseificação e vedação elimina oscilações de ar,-flutuações de nível de enchimento e bolhas de headspace-uma vantagem vital para produtos biológicos, vacinas e formulações complexas sensíveis ao oxigênio-.
Como a abertura da seringa permanece exposta antes da rolha, a limpeza ambiental determina diretamente o risco de contaminação. O ponto de enchimento crítico normalmente opera sob uma capela de fluxo de ar laminar unidirecional ISO 5 (Grau A). O ar laminar vertical varre partículas e microorganismos transportados pelo ar a velocidades de 0,45 ± 0,1 m/s, mantendo um envelope estéril no ponto de enchimento. Sem um histórico de sala limpa compatível, mesmo uma máquina de envase a vácuo de alto-desempenho não pode evitar a contaminação microbiana ou por partículas do ar ambiente.
2. Requisitos técnicos de sala limpa para linhas de enchimento asséptico
Uma máquina de enchimento a vácuo depende de métricas específicas de sala limpa, incluindo classificação de limpeza, gradientes de pressão diferencial e padrões de fluxo de ar:
- Padrões de limpeza do ar: A área central de Grau A mantém limites dinâmicos rígidos (menor ou igual a 3.520 partículas/m³ para partículas maiores ou iguais a 0,5 µm; < 1 UFC/m³ para micróbios transportados pelo ar). A área de fundo circundante de Grau B impõe limites dinâmicos de Menor ou igual a 352.000 partículas/m³ para partículas Maiores ou iguais a 0,5 µm.
- Gradientes de pressão diferencial: Gradientes de pressão positivos (mínimo 10 Pa em relação aos corredores e 5 Pa entre classes de salas limpas adjacentes) evitam o refluxo de ar sujo para zonas críticas de processamento. As áreas de fundo de Grau B normalmente requerem mais ou igual a 60 trocas de ar por hora (ACPH) para diluir continuamente as partículas.
- Monitoramento Ambiental (EM): Contadores de partículas on-line contínuos rastreiam concentrações de partículas de 0,5 µm e 5,0 µm, apoiados por amostradores de ar ativos, placas de sedimentação e alarmes de diferencial de pressão.
3. Tecnologia de isolamento e automação: otimizando a interação da máquina-com o ambiente
Para minimizar a-contaminação humana-a principal fonte de risco em salas limpas-as modernas linhas de enchimento integram isoladores ou sistemas de barreira de acesso restrito (RABS):
- Isoladores: Barreiras físicas separam completamente os operadores da zona de processamento. Combinados com ciclos de descontaminação com peróxido de hidrogênio vaporizado (VHP), os isoladores alcançam uma redução de carga biológica de 6 log. Quando alojado dentro de um isolador, a classificação da sala limpa de fundo circundante pode muitas vezes ser reduzida ao Grau D.
- RABS: Mantém um ambiente dinâmico de Grau A dentro de um contexto de Grau B, utilizando portas de luvas e portas de transferência rápida (RTP) para intervenções controladas.
Além disso, a automação robótica-como braços robóticos ultra-limpos para manuseio de contêineres-elimina o contato manual desde o manuseio do tubo até a tampagem final. O design do equipamento também reflete a compatibilidade com salas limpas: a montagem embutida-na parede economiza espaço, as superfícies de aço inoxidável 316L suportam desinfetantes agressivos e as fendas mecânicas minimizadas evitam o acúmulo de partículas.
4. Validação Contínua e Operações de Manutenção
A interação entre uma máquina envasadora a vácuo e seu ambiente de sala limpa requer validação sistemática. Após a instalação, a Qualificação de Instalação (IQ), a Qualificação Operacional (OQ) e a Qualificação de Desempenho (PQ) abrangentes confirmam a precisão da dosagem, a garantia de esterilidade (preenchimento de mídia) e a estabilidade do processo sob condições estáticas e dinâmicas.
Os protocolos de manutenção de rotina garantem conformidade contínua:
- Calibração regular dos cursos da bomba doseadora.
- Monitoramento contínuo do alimentador de tigela para consistência no fornecimento de rolha.
- Execução de limpeza-no-local (CIP) e esterilização-no-local (SIP) entre lotes de produção.
- Verificações periódicas de integridade em vedações, gaxetas e pontos mortos-mecânicos.
Conclusão
A operação de alta-eficiência de ummáquina de enchimento a vácuo de seringa pré-cheiadepende inteiramente de um ambiente de sala limpa estável e controlado. Embora a tecnologia avançada de vácuo resolva desafios críticos de bolhas de gás e oxidação durante a dosagem, a infraestrutura da sala limpa fornece uma barreira essencial contra partículas e microorganismos transportados pelo ar. Investir na sinergia entre sua máquina de envase a vácuo e o ambiente de sala limpa é a base definitiva para uma produção farmacêutica asséptica consistente e compatível.